01


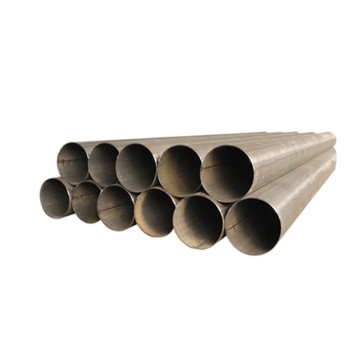
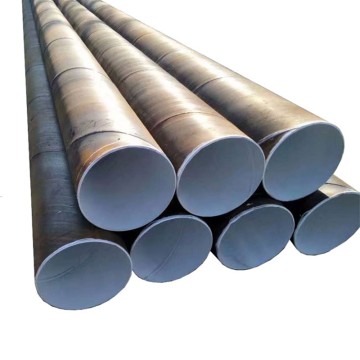
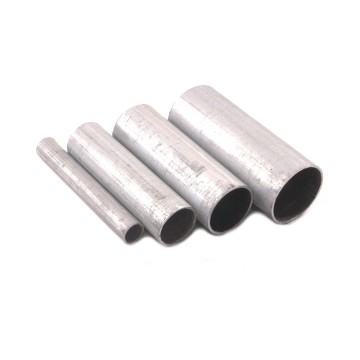
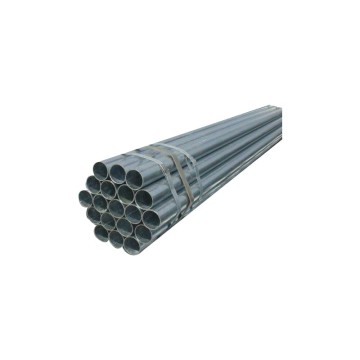
Boyuna Ark Kaynaklı Boru: Uygun Maliyetli Bir Seçenek
spesifikasyon
| Ürün Adı | Boyuna ark kaynaklı boru |
| Standart | ASTM, JIS, DIN, GB, AISI, DIN, EN |
| Malzeme | Q195, Q215, Q235, 20CrMnTi, 40Cr, 35CrMo, 304, 304L, 316, A36, A53, A106, 4130, 4340, SS400, SPHC, SCM435, SNCM439, SUS304, SUS316, S235JR, S275JR, 17CrNiMo6, 20MnCr5, X5CrNi18-10, X5CrNiMo17-12-2 |
| Dış çap aralığı | 4MM-1500MM |
| Kalınlık aralığı | 0,5 mm-50 mm |
| Uzunluk aralığı | En uzun uzunluğu 12 metredir ve müşteriler tarafından isteğe göre özelleştirilebilir. |
| Hata | ±%1 |
| Sertifikasyon | ISO 9001, CE, API |
| Yüzey işlemi | Sıcak daldırma galvanizleme, elektro galvanizleme, normal boya kaplama, toz boya kaplama, epoksi kaplama, poliüretan kaplama, pasivasyon işlemi, kumlama |
| Menşei ülke | Çin |
| Ana Uygulamalar | 1. Düz dikişli ark kaynaklı borular genellikle evsel su, yağmur suyu, atık su vb. taşımak için kullanılır. |
| 2. İnşaatta, düz ark kaynaklı borular iskele borusu olarak kullanılabilir. | |
| 3. Yüzey işleminden (galvanizleme, boyama vb.) sonra, düz dikişli ark kaynaklı borular, korkuluklar, küpeşte ve dekoratif ızgaralar gibi iç ve dış mekan dekoratif parçaları yapmak için kullanılabilir. | |
| 4. Hava, genel endüstriyel su, buhar ve diğer akışkan ortamların taşınmasında kullanılır. | |
| 5. Mekanik cihazlarda, düz dikişli ark kaynaklı borular destek, bağlantı ve diğer parçalar olarak kullanılabilir. | |
| 6. Petrol ve doğal gaz gibi enerjinin taşınmasında kullanılan uzun mesafeli boru hattı sistemlerinde, düz dikişli ark kaynaklı borular önemli boru malzemesi seçeneklerinden biridir. | |
| 7. Boyuna ark kaynaklı borular sulama suyunu taşımak için kullanılabilir. Bazı büyük ölçekli tarımsal sulama projelerinde, uzun mesafeli ve yüksek debili sulama suyu taşıma gereksinimlerini karşılayabilirler. | |
| 8. Sera iskeleti ve basit tarım aletleri deposu gibi bazı tarımsal üretim tesislerinin yapımında, ana yapısal bileşen olarak düz kaynaklı borular kullanılabilir. | |
| Paket | Basit ambalaj, güçlendirilmiş ambalaj, ahşap çerçeve, metal çerçeve, palet, ambalajlama |
| Ödeme Şartları | TT, LC, Nakit, Paypal, DP, DA, Western Union veya Diğerleri. |
| Satış sonrası servis | 1. Kalite güvence süresi 2. İade ve değişim politikası 3. Teslimat ve kabul yardımı 4. Müşteri geri bildirimlerinin toplanması |
Ürün Teşhiri
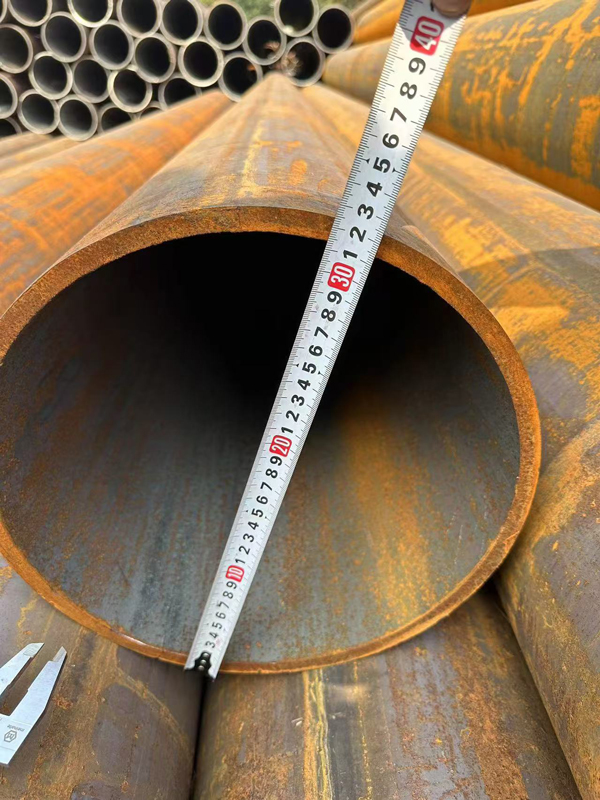
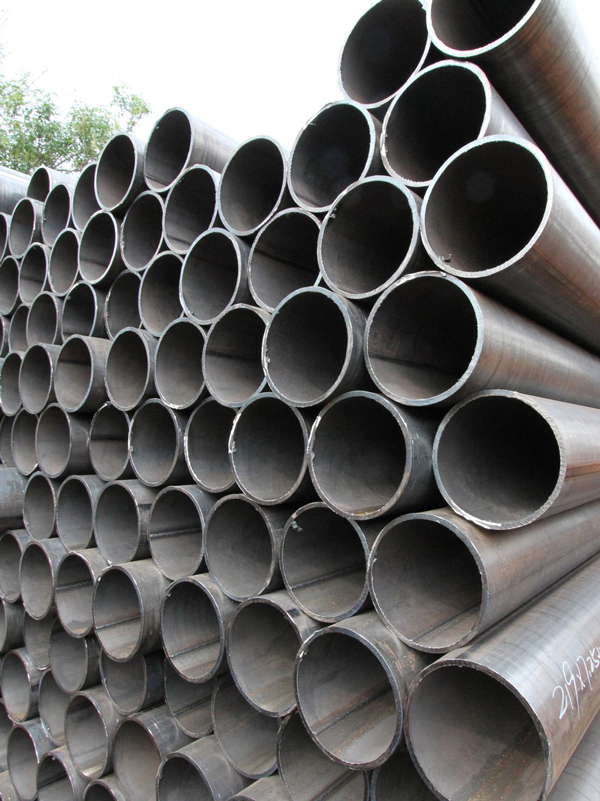
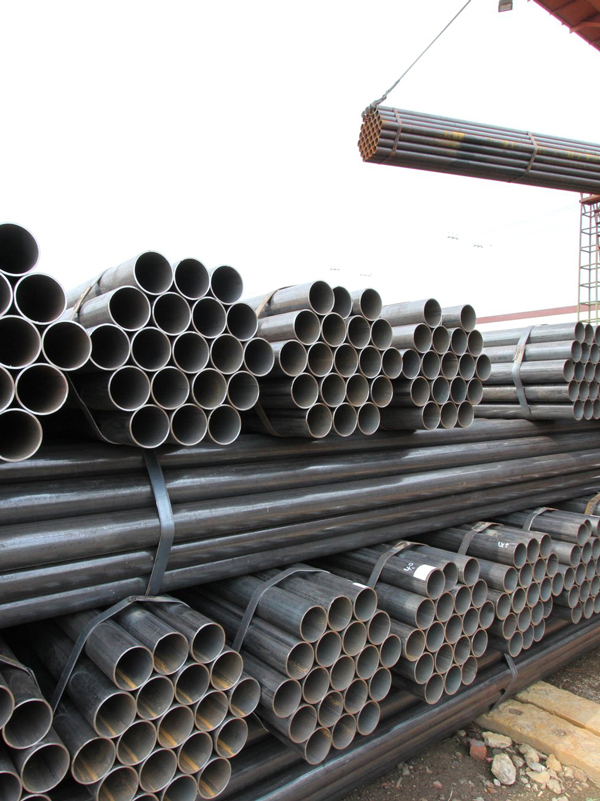
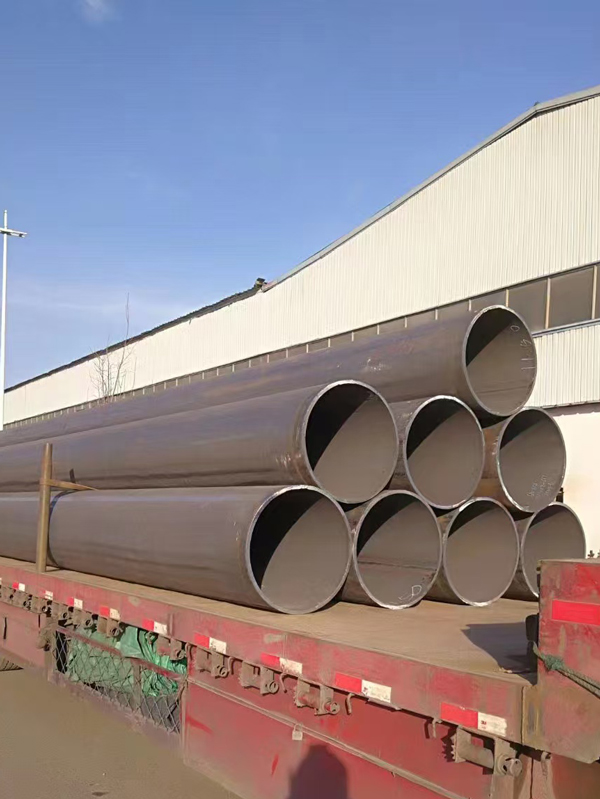
Üretim süreci
Şerit hazırlığı: Öncelikle, uygun özelliklere sahip çelik şeritler veya çelik levhalar seçin. Malzeme, çelik borunun nihai kullanım amacına göre belirlenmelidir. Örneğin, sıradan karbon çeliği genel bina yapılarında, alaşımlı çelik veya paslanmaz çelik ise belirli endüstriyel alanlarda kullanılabilir. Seçilen şeritlerin yüzeyi, kaynak kalitesini sağlamak için yağ ve pas gibi kirliliklerden arındırılmalıdır.
Yuvarlamak: İşlem görmüş şeritler, levha haddeleme makineleri gibi ekipmanlar aracılığıyla boru kütükleri şekline getirilir ve şeritlerin iki tarafı düz bir dikiş oluşturacak şekilde birleştirilir. Bu işlemde, sonraki kaynak işleminin sorunsuz bir şekilde ilerleyebilmesi için boru kütüğünün yuvarlaklık ve çap gibi boyutsal doğruluğunun kontrolüne dikkat edilmelidir.
Kaynak: Boru kütüğünün düz dikişini kaynaklamak için ark kaynak ekipmanı kullanın. Kaynak yaparken, elektrot (veya kaynak teli) modeli, kaynak akımı, voltaj ve kaynak hızı gibi kaynak parametreleri, çelik borunun malzemesi ve duvar kalınlığı gibi faktörlere göre makul bir şekilde seçilmelidir. Yaygın ark kaynak yöntemleri arasında manuel ark kaynağı ve tozaltı ark kaynağı bulunur. Manuel ark kaynağı oldukça esnektir ve küçük partiler halinde ve düzensiz kaynaklar için uygundur; tozaltı ark kaynağı ise yüksek kaynak kalitesi ve yüksek üretim verimliliği özelliklerine sahiptir ve büyük partiler halinde ve düzenli kaynaklar için uygundur.
Kaynak işleme: Kaynak işlemi tamamlandıktan sonra, kaynak bölgesinin işlenmesi gerekir. Bu işlem, kaynak yüzeyindeki kaynak cürufu ve sıçramaları gibi yab impurities maddelerin uzaklaştırılmasını ve kaynak içinde gözenek, çatlak vb. kusurların olup olmadığını kontrol etmek için tahribatsız testler (ultrasonik test, X-ışını testi vb.) yapılmasını içerebilir. Kusurlar bulunursa, zamanında onarılmaları gerekir.
Sonraki işlemler: Çelik borunun kullanım amacına bağlı olarak, uygun uzunlukta kesilmesi, korozyon direncini veya estetiğini iyileştirmek için yüzey işlemi (galvanizleme, boyama vb.) gibi bazı ek işlemler gerekebilir.