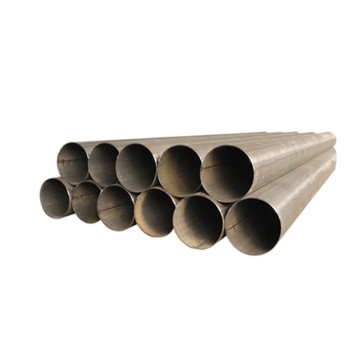
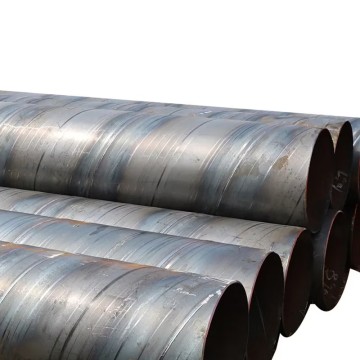
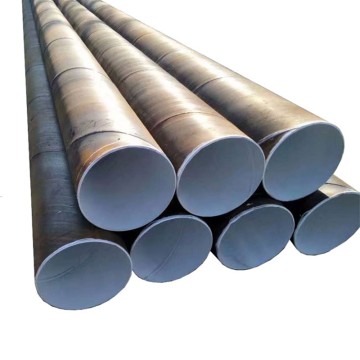


Yüksek kaliteli 10# dikişsiz boru, sağlam ve kaynaklanabilir.
spesifikasyon
| Ürün Adı | 10# dikişsiz çelik boru |
| Standart | ASTM, JIS, DIN, GB, AISI, DIN, EN |
| Malzeme | 10#, AISI 1010, SAE 1010, S10C, CK10, 040A10 |
| Dış çap aralığı | Küçük çaplı dikişsiz çelik boru: dış çapı genellikle 6 mm ile 108 mm arasındadır. Orta çaplı dikişsiz çelik boru: dış çapı 114 mm ile 325 mm arasında değişmektedir. Geniş çaplı dikişsiz çelik boru: Dış çapı genellikle 325 mm'den büyüktür ve 1425 mm'ye kadar ve daha düşük değerlere ulaşabilir. |
| Kalınlık aralığı | Küçük çaplı dikişsiz çelik boru (dış çapı genellikle 108 mm'den azdır) Duvar kalınlığı genellikle 1 mm ile 10 mm arasındadır. Orta çaplı dikişsiz çelik boru (dış çapı yaklaşık 114 mm ile 325 mm arasındadır) Duvar kalınlığı yaklaşık olarak 3 mm ile 20 mm arasındadır. Geniş çaplı dikişsiz çelik boru (dış çapı 325 mm'den büyük) Duvar kalınlığı daha kalındır ve 5 mm ile 200 mm arasında değişir. |
| Uzunluk aralığı | Müşterinin özel taleplerine göre özelleştirilmiş uzunluk. |
| Hata | ±%1 |
| Sertifikasyon | ISO 9001,BU,API |
| Yüzey işlemi | Asitleme ve pasivasyon, galvanizleme, boyama, plastik püskürtme, kumlama, pas giderme, parlatma |
| Menşei ülke | Çin |
| Ana Uygulamalar | 1. Parça İşleme: 10# dikişsiz çelik boru, iyi bir plastisiteye ve işlenebilirliğe sahiptir ve çeşitli mekanik işleme süreçleri (tornalama, frezeleme, delme vb.) yoluyla kolayca farklı şekil ve özelliklerde parçalara dönüştürülebilir. |
| 2. Yapısal destek: Bazı basit mekanik yapılarda, 10 numara dikişsiz çelik boru destekleyici bileşen olarak kullanılabilir. | |
| 3. Tahrik mili ve diğer parçalar: Bir otomobilin tahrik mili, aracın sürüşü sırasında gücün etkili bir şekilde iletilebilmesini sağlamak için belirli bir mukavemete ve dayanıklılığa sahip olmalıdır. | |
| 4. Şasi parçaları: Bazı hafif araçların veya özel araçların bazı şasi parçalarında 10# dikişsiz çelik borular da kullanılmaktadır. | |
| 5. İskele kurulumu: İnşaat sürecinde iskele, vazgeçilmez bir geçici destek yapısıdır. | |
| 6. Bina su temini ve drenaj boruları: 10# dikişsiz çelik borular, bazı binaların içinde veya küçük binaların dışında su temini ve drenaj boruları için de kullanılabilir. | |
| 7. Taşıma boru hatları: Petrokimya endüstrisi, ham petrol, doğal gaz, çeşitli kimyasal hammaddeler ve ürünler gibi çeşitli akışkan ortamların taşınması için çok sayıda boru hattına ihtiyaç duyar. | |
| 8. Ekipman destek yapısı: Petrokimya üretim ekipmanlarında, ekipmanı sabitlemek ve desteklemek için çok sayıda destek yapısına ihtiyaç duyulmaktadır. | |
| Paket | Basit ambalaj, güçlendirilmiş ambalaj, ahşap çerçeve, metal çerçeve, palet, ambalajlama |
| Ödeme Şartları | TT, LC, Nakit, Paypal, DP, DA, Western Union veya Diğerleri. |
| Satış sonrası servis | 1. Kalite güvence dönemi 2. İade ve değişim politikası 3. Teslimat ve kabul yardımı 4. Müşteri geri bildirimlerinin toplanması |
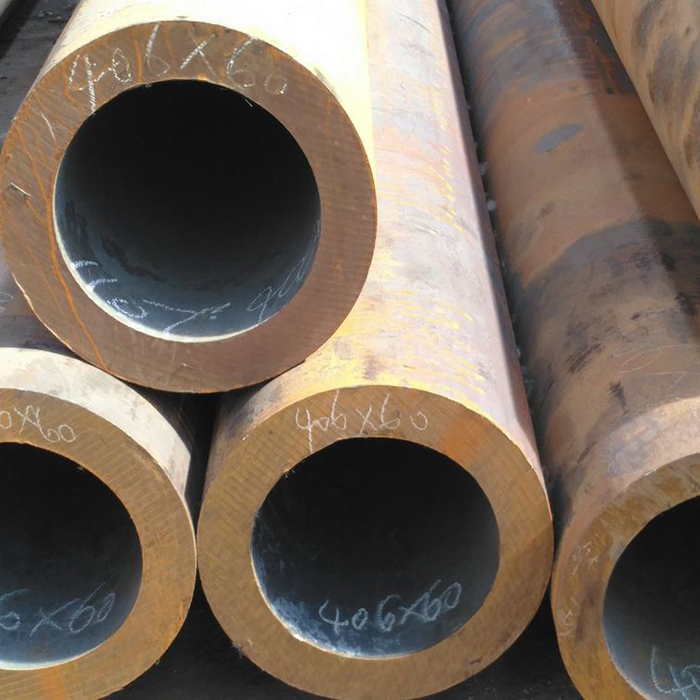
Ürün Teşhiri
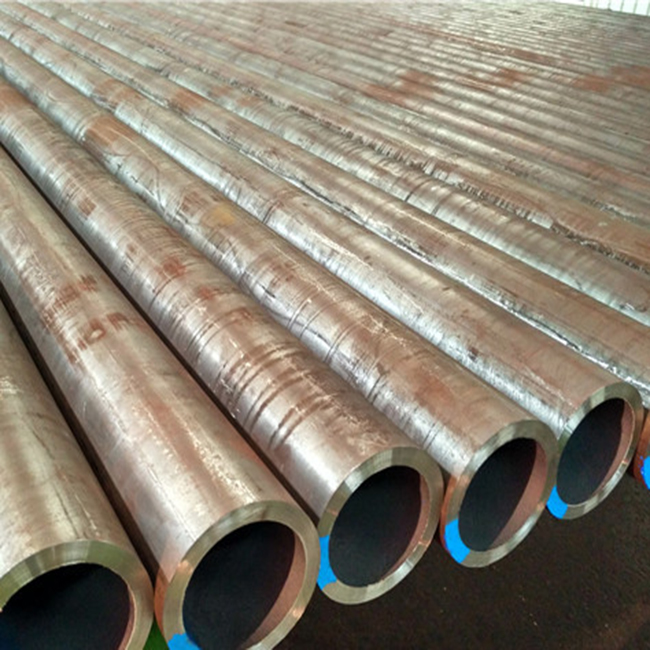
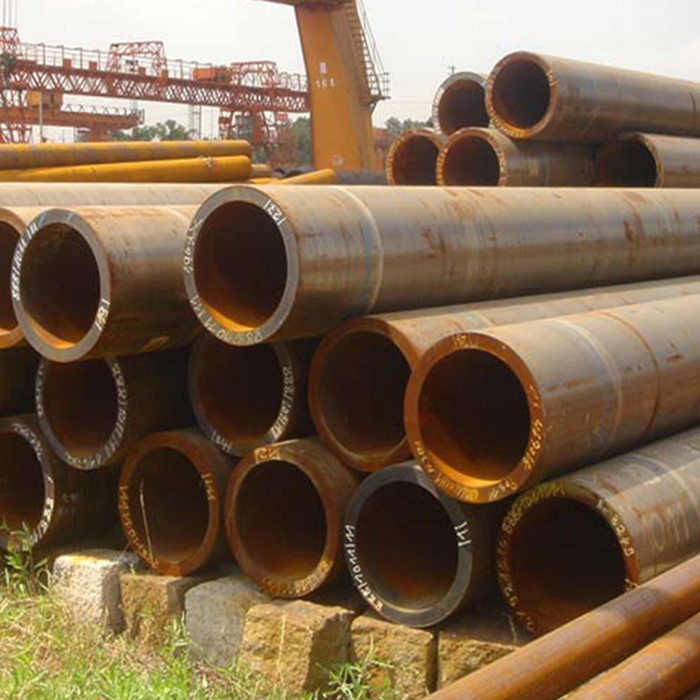
Üretim süreci
10# dikişsiz çelik borunun üretim süreci esas olarak sıcak haddeleme ve soğuk çekme işlemlerini içerir. Aşağıda detaylı bir tanıtım yer almaktadır:
Sıcak haddeleme üretim süreci
Boru ham maddesi hazırlığı: Gereksinimleri karşılayan 10# çelik yuvarlak kütükleri seçin ve kimyasal bileşim, boyutsal doğruluk, yüzey kalitesi vb. dahil olmak üzere kütüklerin nitelikli kalitede olduğundan emin olmak için inceleyin ve kusurlu kütükleri ayırın.
Isıtma: Nitelikli boru kütüklerini ısıtma fırınına göndererek ısıtın. Isıtma sıcaklığı genellikle 1000℃-1250℃ civarındadır, böylece boru kütükleri daha sonraki delme ve haddeleme işlemleri için uygun olan termoplastik bir duruma ulaşır.
Delme: Isıtılmış boru kütüğünün ortasına bir delme aleti kullanarak delik açın ve kaba boru oluşturun. Yaygın delme yöntemleri arasında eğik yuvarlama delme ve basınçlı delme bulunur. Delme işlemi sırasında, kaba borunun kalitesini sağlamak için delme hızı, basınç ve sıcaklık parametreleri kontrol edilmelidir.
Üç silindirli eğik haddeleme, sürekli haddeleme veya ekstrüzyon: Delikli ham boru, üç silindirli eğik haddeleme, sürekli haddeleme veya ekstrüzyon ile uzatılarak, ham borunun dış çapı ve duvar kalınlığı, gerekli boyut ve hassasiyet gereksinimlerini karşılayacak şekilde kademeli olarak azaltılır. Bu işlemde, silindir veya ekstrüzyon kalıbı, ham boruya basınç uygulayarak plastik deformasyona neden olur.
Boru çıkarma: Haddeleme veya ekstrüzyon işleminden sonra çelik boru, haddehaneden veya ekstrüderden ayrılır.
Boyutlandırma (veya çap küçültme): Çelik boru çıkarıldıktan sonra, çelik borunun boyutsal doğruluğunu ve yüzey kalitesini daha da iyileştirmek için boyutlandırma veya çap küçültme işlemi yapılır. Boyutlandırma, çelik borunun dış çapının belirtilen boyutsal tolerans aralığına ulaşmasını sağlamaktır; çap küçültme ise çelik borunun duvar kalınlığını koruma koşuluyla dış çapının uygun şekilde küçültülmesidir.
Soğutma: Çelik boru, boyutlandırma veya çap küçültme işleminden sonra soğutulmalıdır. Genellikle, çelik borunun sıcaklığını oda sıcaklığına yakın bir seviyeye düşürmek ve yapısını ve performansını stabilize etmek için hava soğutma, rüzgar soğutma veya su soğutma kullanılır.
Doğrultma: Çelik boru işleme sırasında bükülüp deforme olabileceğinden, çelik borunun düzgünlüğünün standart gereksinimleri karşılaması için doğrultulması gerekir. Doğrultma yöntemleri arasında basınçlı doğrultma, silindirli doğrultma vb. bulunur.
Hidrolik basınç testi (veya kusur tespiti): Çelik borunun sızdırmazlığını ve iç kusurlarını tespit etmek için, çelik boru hidrolik basınç testine veya kusur tespitine tabi tutulmalıdır. Hidrolik test, çelik boruyu suyla doldurup belirli bir basınç uygulayarak borunun sızdırıp sızdırmadığını gözlemlemektir; kusur tespiti ise ultrasonik kusur tespiti, girdap akımı kusur tespiti ve diğer yöntemler kullanılarak çelik borunun içinde çatlak, gözenek ve diğer kusurların olup olmadığının tespit edilmesidir.
İşaretleme: Nitelikli çelik boruları, kolay tanımlama ve izlenebilirlik için teknik özellikler, malzeme, üretici, üretim tarihi ve diğer bilgiler de dahil olmak üzere işaretleyin.
Depolama: İşaretlenmiş çelik borular, özelliklerine, malzemelerine vb. uygun olarak depoda saklanır ve çelik boruların paslanmasını ve hasar görmesini önlemek için koruyucu önlemler alınır.
Soğuk çekme üretim süreci
Boru ham maddesi hazırlığı: Sıcak haddeleme üretim sürecine benzer şekilde, öncelikle nitelikli 10# çelik yuvarlak kütükler seçilir ve kütüklerin yüzey kalitesini sağlamak için yüzeydeki oksit tabakalarını, çatlakları ve diğer kusurları gidermek üzere muayene ve soyma işlemi yapılır.
Isıtma: Boru kütüğünü belirli bir sıcaklığa, genellikle 800℃-950℃ civarına kadar ısıtın, böylece boru iyi bir plastisiteye ve işlenebilirliğe sahip olur.
Delme: Isıtılmış tüp üzerinde delikler açmak için delme makinesi kullanın ve böylece pürüzlü bir tüp oluşturun.
Başlık: Delinme işleminden sonra ham boruya başlık verilir, yani ucu, soğuk çekme kalıbının ince ucundan geçebilecek şekilde yuvarlanır.
Tavlama: Başlık işleminden sonra ham borunun iç gerilimini gidermek, sertliği azaltmak, plastisiteyi iyileştirmek ve sonraki soğuk çekme işlemini kolaylaştırmak için tavlanması gerekir. Tavlama sıcaklığı genellikle 600℃-700℃ civarındadır ve yalıtım süresi ham borunun özelliklerine ve malzemelerine bağlıdır.
Asitleme: Tavlama işleminden sonra ham borunun yüzeyindeki oksit tabakası ve pas gibi safsızlıkları gidermek ve çelik borunun yüzey kalitesini iyileştirmek için asitleme işlemine tabi tutulması gerekir. Asitleme işleminde genellikle sülfürik asit ve hidroklorik asit gibi asidik çözeltiler kullanılarak boru daldırılır veya püskürtülür.
Yağ kaplama (bakır kaplama): Asitleme işleminden sonra ham borunun yüzeyi nispeten pürüzsüzdür. Soğuk çekme sırasında sürtünmeyi azaltmak ve çelik boru yüzeyinde çizikleri önlemek için, ham borunun yüzeyine bir kat yağlayıcı yağ veya bir kat bakır kaplama uygulanması gereklidir.
Çoklu soğuk çekme: Yağlama veya bakır kaplama işleminden sonra ham boru, soğuk çekme kalıbından birden fazla kez geçirilir. Her çekme işlemindeki deformasyon çok büyük olmamalı, genellikle %10-20 civarında kontrol edilmelidir. Çoklu çekme işlemiyle, çelik borunun dış çapı ve duvar kalınlığı kademeli olarak azaltılarak istenen boyut ve hassasiyet gereksinimleri elde edilir. Soğuk çekme işlemi sırasında, çelik boruda kırılma ve çatlak gibi kusurları önlemek için soğuk çekme hızı, gerilim ve diğer parametrelerin kontrolüne dikkat edilmelidir.
Çelik boru ısıl işlemi: Soğuk çekme işleminden sonra çelik borunun, soğuk işlemden kaynaklanan iç gerilimi gidermek ve çelik borunun yapısını ve performansını iyileştirmek için ısıl işleme tabi tutulması gerekir. Isıl işlem yöntemleri genellikle normalleştirme, temperleme vb.dir. Spesifik ısıl işlem süreci, çelik borunun özelliklerine, malzemelerine ve kullanım gereksinimlerine bağlıdır.
Doğrultma: Sıcak haddeleme üretim sürecine benzer şekilde, soğuk çekme işleminden sonra çelik borunun da standart gereksinimleri karşılayacak şekilde doğrultulması gerekir.
Hidrolik basınç testi (kusur tespiti): Çelik borunun kalitesini ve güvenliğini sağlamak için düzeltilmiş çelik boru üzerinde hidrolik basınç testi veya kusur tespiti yapılır.
Temizlik: Hidrolik basınç testi veya kusur tespiti sonrasında, çelik borunun yüzeyinde yağ ve su lekeleri gibi bazı kirlilikler kalabilir; bu kirliliklerin temizlenmesi, çelik borunun yüzey temizliğinin sağlanması için gereklidir.
İşaretleme: Temizlenmiş çelik boru üzerine özellikler, malzeme, üretici, üretim tarihi vb. gibi ilgili bilgileri işaretleyin.
Depolama: İşaretlenmiş çelik boruları sınıflandırın ve depoda saklayın; nemden ve paslanmadan koruma gibi önlemler alın.
Neden bizi tercih etmelisiniz, avantajlarımız neler?
1. Yüksek Kaliteli Hammadde Tedariği: Şirketimiz her zaman güvenilir tedarikçilerden yüksek kaliteli hammaddeler satın almakta ve hammaddelerin kalitesini sıkı bir şekilde kontrol etmektedir. Demir cevheri ve kok gibi birçok tanınmış hammadde tedarikçisiyle uzun vadeli ve istikrarlı iş birliği ilişkileri kurarak, kullanılan her hammadde partisinin endüstri standartlarını karşılamasını veya hatta aşmasını sağlamış ve yüksek kaliteli çelik üretimi için sağlam bir temel oluşturmuştur.
2. Gelişmiş üretim teknolojisi ve ekipmanları: Gelişmiş üretim süreçlerimiz ve modern üretim ekipmanlarımız sayesinde, çeliğin kimyasal bileşimi, mekanik özellikleri ve boyut hassasiyeti gibi temel göstergeleri doğru bir şekilde kontrol edebiliyoruz. Örneğin, safsızlıkları etkili bir şekilde gidermek ve çeliğin saflığını artırmak için konvertörlü çelik üretimi ile rafinasyon teknolojisini birleştiren gelişmiş çelik üretim teknolojilerini kullanıyoruz; çeliğin kalınlığının homojen ve şeklinin düzenli olmasını sağlamak için yüksek hassasiyetli haddeleme ekipmanlarıyla donatılmış olup, farklı müşterilerin çelik kalitesine ilişkin katı gereksinimlerini karşılıyoruz.
3. Sıkı kalite kontrol sistemi: Hammaddenin girişinden nihai ürünlerin teslimine kadar her aşamayı dikkatlice inceleyen eksiksiz ve sıkı bir kalite kontrol sistemi kurduk. Spektrometreler, üniversal test makineleri, ultrasonik hata dedektörleri vb. gibi gelişmiş test cihazlarıyla donatılmış profesyonel bir kalite kontrol laboratuvarımız bulunmaktadır. Bu laboratuvar, çeliğin kimyasal bileşimini, çekme dayanımını, akma dayanımını, uzamasını, kaynak kalitesini (varsa) ve diğer göstergelerini kapsamlı bir şekilde test edebilmektedir. Sadece sıkı testlerden geçmiş ve nitelikli olan çelik ürünleri piyasaya sürülmekte olup, müşterilerin aldığı her çelik parçasının kaliteli bir ürün olmasını sağlamaktadır.
4. Çok çeşitli malzeme kapsamı: Ürün yelpazemiz zengin ve çeşitlidir; karbon çeliği, alaşımlı çelik, paslanmaz çelik vb. dahil olmak üzere çeşitli yaygın çelik malzemelerini kapsamaktadır. İster bina yapılarında ihtiyaç duyulan sıradan karbon çeliği, ister makine imalatında, otomotiv endüstrisinde ve diğer alanlarda kullanılan yüksek mukavemetli alaşımlı çelik, isterse de son derece yüksek korozyon direnci gereksinimleri olan paslanmaz çelik olsun, müşteriler farklı sektörlerin ve farklı uygulama senaryolarının çeşitli ihtiyaçlarını karşılamak için şirketimizde uygun ürünler bulabilirler.
5. Olağanüstü maliyet etkinliği: Maliyet kontrolüne büyük önem vermiş olsak da, düşük fiyatlar karşılığında ürün kalitesinden asla ödün vermedik. Aksine, yüksek kaliteli ürün kalitesi ve makul fiyatlandırma stratejilerine dayalı olarak müşterilerimize maliyet etkin çelik ürünleri sunuyoruz. Müşterilerimiz çeliğimizi satın aldıklarında, yüksek kaliteli ürün garantisi ve nispeten uygun fiyatlardan yararlanarak gerçek anlamda paralarının karşılığını alırlar.
6. Profesyonel satış ekibi: Çelik ürünlerinin çeşitli performans ve özelliklerini bilen, zengin sektör deneyimine ve iyi iletişim becerilerine sahip profesyonel bir satış ekibimiz var. Müşteri ihtiyaçlarını doğru bir şekilde anlayabilir, müşterilere profesyonel ürün danışmanlığı ve satın alma önerileri sunabilir ve müşterilerin kendileri için en uygun çelik ürünlerini hızlı ve doğru bir şekilde seçmelerine yardımcı olabiliriz.
7. Kusursuz Satış Sonrası Hizmet: Müşteri memnuniyeti için satış sonrası hizmetin öneminin farkındayız, bu nedenle kusursuz bir satış sonrası hizmet sistemi kurduk. Ürün kalite güvencesi ve iade-değişim hizmetleri sunuyoruz. Kalite güvence süresi boyunca, üründe kalite sorunları olması durumunda, müşteriler için iade-değişim işlemlerini derhal gerçekleştiriyoruz; teknik destek ve danışmanlık hizmetleri sunuyor ve müşterilerin çelik kullanım sürecinde karşılaştığı çeşitli sorunlara (uygulama kılavuzu, işleme teknolojisi önerileri vb.) zamanında ve doğru yanıtlar veriyoruz; aynı zamanda iyi lojistik ve teslimat hizmetleri sunuyor, lojistik taşımacılığını takip ediyor ve müşterilere teslimat kabulünde yardımcı oluyoruz; ayrıca müşteri geri bildirimlerini aktif olarak topluyor ve zamanında ele alarak hizmet kalitesini sürekli olarak iyileştiriyoruz.