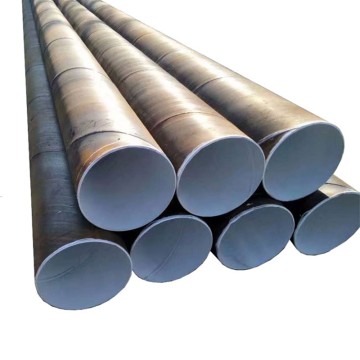


Güvenilir 40Cr dikişsiz, çelik kadar sağlam
spesifikasyon
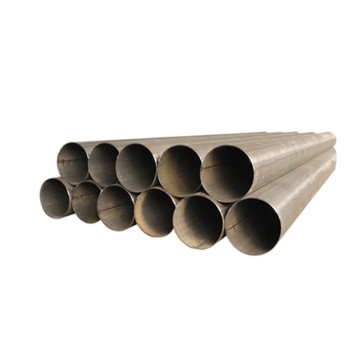
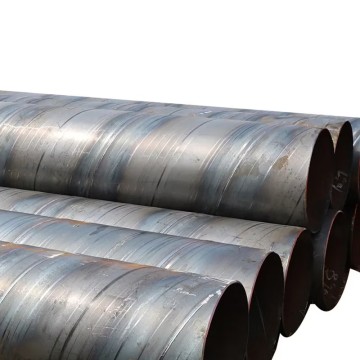
| Ürün Adı | 40Cr dikişsiz çelik boru |
| Standart | ASTM, JIS, DIN, GB, AISI, DIN, EN |
| Malzeme | 40Cr、 ASTM A193/A193M - B6、DIN 17200 - 41Cr4、JIS G4105 - SCM440、GOST 4543-71 - 40X |
| Dış çap aralığı | Küçük çap: genellikle dış çapı 6-89 mm arasındadır. Standart çap: dış çap genellikle 20 mm-426 mm arasındadır. Geniş çap: dış çap 57 mm ile 1026 mm arasında olabilir. |
| Kalınlık aralığı | Sıcak haddeleme (sıcak ekstrüzyon): duvar kalınlığı genellikle 4,5 mm-45 mm arasındadır. Soğuk çekme (haddeleme): duvar kalınlığı genellikle 0,5 mm ile 21 mm arasındadır. Standart özellikler: Pratik uygulamalarda, daha yaygın olan duvar kalınlığı yaklaşık 5 mm-30 mm'dir. |
| Uzunluk aralığı | Müşterinin özel taleplerine göre özelleştirilmiş uzunluk. |
| Hata | ±%1 |
| Sertifikasyon | ISO 9001,BU,API |
| Yüzey işlemi | Asitleme ve pasivasyon, mekanik parlatma, elektrolitik parlatma, kum püskürtme (bilyalı püskürtme), boyama, galvanizleme, karartma |
| Menşei ülke | Çin |
| Ana Uygulamalar | 1. Tahrik mili: Çeşitli mekanik ekipmanlarda tahrik mili, gücün iletilmesinde kilit rol oynar. |
| 2. Mekanik yapısal parçalar: Takım tezgahlarının ana mili, inşaat makinelerinin kaldırma kolu, haddehanelerin silindir mili vb. gibi birçok mekanik yapısal parça, malzeme mukavemeti ve tokluğu konusunda yüksek gereksinimlere sahiptir. | |
| 3. Motor parçaları: Otomobil motoru, otomobilin temel parçasıdır ve krank mili ve biyel kolu gibi bazı motor parçaları, malzeme performansı konusunda katı gereksinimlere sahiptir. | |
| 4. Şasi bileşenleri: Şasi, otomobilin iskeletini oluşturur ve otomobilin genel dayanıklılığı ve güvenliği için hayati öneme sahiptir. | |
| 5. Yapısal destek elemanlarının yapımı: Yüksek binalar, köprüler, sanayi tesisleri vb. gibi büyük ölçekli inşaat projelerinde, yapısal destek elemanları olarak daha yüksek mukavemetli malzemelere ihtiyaç duyulmaktadır. | |
| 6. İskele bileşenleri: İskele, inşaat sürecinde yaygın olarak kullanılan yardımcı bir ekipmandır ve bileşenlerinin, inşaat işçilerinin güvenliğini sağlamak için belirli bir mukavemete ve dayanıklılığa sahip olması gerekir. | |
| 7. Yüksek basınçlı boru hatları: Petrokimya endüstrisi, ham petrolün taşınması ve kimyasal ürünlerin üretimi gibi yüksek basınçlı ortamları sıklıkla içerir. | |
| 8. Kazan boru hattı: Elektrik enerjisi sektöründe kazan önemli bir ekipmandır ve boru hattının yüksek sıcaklık ve yüksek basınçlı buhara dayanması gerekir. | |
| Paket | Basit ambalaj, güçlendirilmiş ambalaj, ahşap çerçeve, metal çerçeve, palet, ambalajlama |
| Ödeme Şartları | TT, LC, Nakit, Paypal, DP, DA, Western Union veya Diğerleri. |
| Satış sonrası servis | 1. Kalite güvence dönemi 2. İade ve değişim politikası 3. Teslimat ve kabul yardımı 4. Müşteri geri bildirimlerinin toplanması |
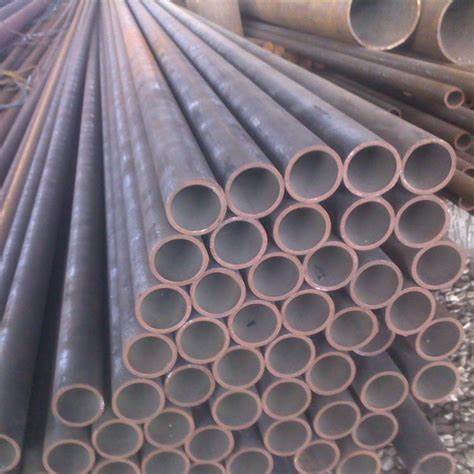
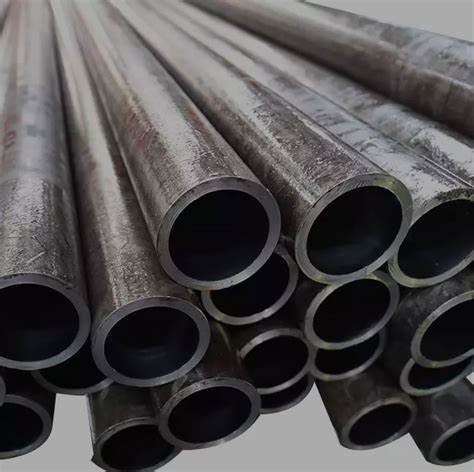
Ürün Teşhiri
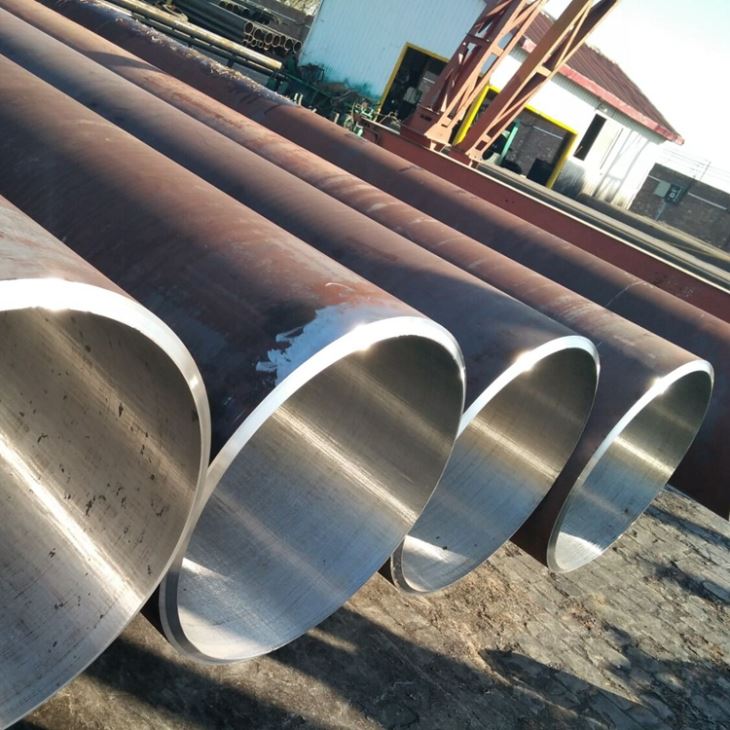
Üretim süreci
Sıcak haddelenmiş (ekstrüde) dikişsiz çelik boru üretim süreci:
Yuvarlak boru kütüğünün hazırlanması: Üretim gereksinimlerini karşılayacak kimyasal bileşime, boyutsal doğruluğa vb. sahip uygun 40Cr yuvarlak çelik kütüğü seçin ve boru kütüğünün yüzeyini pas ve yağ gibi yab impuritieslerden arındırarak, bunların sonraki işlemler sırasında çelik borunun kalitesini etkilemesini önleyin.
Isıtma: Yuvarlak boru kütüğünü uygun bir sıcaklık aralığına, genellikle 1000℃-1200℃ civarına ısıtın. Isıtmanın amacı, boru kütüğünün delme ve haddeleme gibi sonraki işlemler için uygun bir plastisiteye sahip olmasını sağlamaktır.
Delme: Isıtılmış yuvarlak boru kütüğünün ortasına bir delik açmak için bir delme aleti kullanılır ve böylece kaba bir boru oluşturulur. İki ana delme yöntemi vardır: eğik haddeleme delme ve ekstrüzyon delme. Eğik haddeleme delme, birbirine göre dönen iki silindir ve bir başlığın hareketiyle gerçekleştirilir, böylece boru kütüğü dönerken ekstrüde edilir ve delinir; ekstrüzyon delme ise, kaba bir boru oluşturmak için bir ekstrüzyon çubuğu kullanılarak boru kütüğünün ekstrüzyon kalıbından ekstrüde edilmesidir.
Üç silindirli eğik haddeleme, sürekli haddeleme veya ekstrüzyon: Delikli ham boru, ham borunun duvar kalınlığını azaltmak ve çapını gerekli boyut özelliklerine ulaşacak şekilde artırmak için üç silindirli eğik haddeleme değirmeni, sürekli haddeleme değirmeni veya ekstrüder ile daha fazla haddelenir veya ekstrüzyona tabi tutulur. Bu işlemde, çelik borunun iç yapısı daha da inceltilir ve mekanik özellikleri iyileştirilir.
Boru çıkarma: Haddeleme veya ekstrüzyondan sonra, çelik borunun içi boş bir boru boşluğu oluşturmak için mandrelden veya kalıptan ayrılması gerekir. Boru çıkarma yöntemi, farklı üretim süreçlerine göre değişir. Örneğin, baş kısmında delik bulunan ham borular için, ham boru genellikle bir boru çıkarma makinesiyle baş kısmından çıkarılır; ekstrüzyon işlemiyle üretilen çelik borular ise ekstrüzyondan sonra doğrudan kalıptan çıkarılır.
Boyutlandırma (veya çap küçültme): Çelik borunun dış çapını daha hassas hale getirmek için, boru çıkarıldıktan sonra kalan boru parçasının boyutlandırılması veya küçültülmesi gerekir. Boyutlandırma, çelik borunun dış çapının belirtilen boyutsal tolerans aralığına ulaşması için boyutlandırma makinesinden geçirilmesidir; çap küçültme ise çelik borunun dış çapının istenen boyuta indirilmesi için çap küçültme makinesinde yuvarlanmasıdır; bu işlem aynı zamanda çelik borunun boyutsal hassasiyetini ve yüzey kalitesini daha da iyileştirir.
Soğutma: Çelik borunun boyutlandırma veya küçültme işleminden sonraki sıcaklığı yüksektir ve çelik borunun havada doğal olarak soğutulması sırasında yapısal gerilme ve termal gerilme oluşmasını, bunun da çelik boruda deformasyona veya çatlamaya neden olmasını önlemek için soğutma işlemi gereklidir. Soğutma yöntemi genellikle hava soğutma, su soğutma vb. olup, uygun soğutma hızı çelik borunun malzemesine, özelliklerine ve üretim gereksinimlerine göre seçilir.
Kütük boru doğrultma: Çelik boru soğuduktan sonra bükülmüş ve deforme olmuş olabilir ve ilgili standartların gerekliliklerini karşılayacak şekilde doğrultulması için bir doğrultma makinesi ile doğrultulması gerekir. Başlıca doğrultma yöntemleri arasında basınçlı doğrultma, silindirli doğrultma ve gerilimli doğrultma bulunur. Çelik borunun çapına, duvar kalınlığına ve bükülme derecesine göre uygun doğrultma yöntemi seçilmelidir.
Hidrostatik test (veya kusur tespiti): Çelik borunun kalitesini ve sızdırmazlığını sağlamak için, düzleştirilmiş çelik boru üzerinde hidrostatik test veya tahribatsız kusur tespiti yapılması gereklidir. Su basıncı testi, çelik borunun suyla doldurulup belirli bir süre boyunca belirli bir basınç uygulanarak sızıntı ve deformasyon gibi kusurların olup olmadığının kontrol edilmesidir; tahribatsız test ise ultrasonik test, girdap akımı testi veya manyetik parçacık testi kullanılarak çelik borunun içindeki ve yüzeyindeki çatlaklar, yabancı maddeler ve diğer kusurların tespit edilmesidir.
İşaretleme: Muayeneden geçmiş çelik borular için, kolay tanımlama ve izlenebilirlik sağlamak amacıyla ürün özelliklerinin, malzemelerin, üreticilerin, üretim tarihinin ve diğer bilgilerin yüzeylerine işaretlenmesi gereklidir. İşaretleme yöntemi genellikle çelik damgalama, püskürtme veya etiketleme yöntemlerini benimseyerek işaretlemenin net, sağlam ve dayanıklı olmasını sağlar.
Depolama: İşaretleme işlemi tamamlandıktan sonra, 40Cr dikişsiz çelik boru depolanabilir veya kullanım için teslim edilebilir. Depoya girerken, kolay yönetim ve arama için farklı özelliklere, malzemelere ve kalite derecelerine göre sınıflandırılmalı ve depolanmalıdır.
Soğuk çekme (haddeleme) dikişsiz çelik boru üretim süreci:
Yuvarlak boru kütüğünün hazırlanması: Sıcak haddeleme işleminde olduğu gibi, öncelikle nitelikli 40Cr yuvarlak çelik kütükler seçilir ve sonraki işlemler için yüzeyleri temizlenip ön işlemden geçirilir.
Isıtma: Yuvarlak boruyu uygun bir sıcaklığa, genellikle 800℃-900℃ civarına ısıtın, böylece boru iyi bir esneklik ve işlenebilirlik kazanır.
Delme: Isıtılmış boruyu delmek için bir delme aleti kullanılır ve böylece ham boru oluşturulur. Delme işlemi, sıcak haddeleme işlemindeki delme işlemine benzer, ancak soğuk çekme (haddeleme) çelik borunun ham boru için daha yüksek kalite gereksinimleri olduğundan, ham borunun iç yüzey kalitesini ve boyutsal doğruluğunu sağlamak için delme işlemi sırasında işlem parametrelerinin daha sıkı bir şekilde kontrol edilmesi gerekir.
Başlıklandırma: Delme işleminden sonra ham borunun bir ucuna başlık verilmesi gerekir; yani, ham borunun ucu, daha sonraki çekme veya haddeleme işlemlerini kolaylaştırmak için soğuk çekme (haddeleme) kalıbına uygun bir şekil ve boyuta getirilir. Başlıklandırma yöntemi genellikle haddeleme veya dövme kullanılarak yapılır, böylece ham boru ucunun çapı boru gövdesinin çapından biraz daha küçük olur ve belirli bir koniklik oluşturulur.
Tavlama: Başlık işleminden sonra ham borunun, iş sertleşmesi olgusunu ortadan kaldırmak, malzemenin sertliğini ve mukavemetini azaltmak, plastisitesini ve tokluğunu iyileştirmek ve sonraki soğuk işlemeyi kolaylaştırmak için tavlanması gerekir. Tavlama sıcaklığı genellikle 600℃-700℃ arasındadır ve bekleme süresi, ham borunun duvar kalınlığı ve çapı gibi faktörlere göre belirlenir.
Asitleme: Tavlama işleminden sonra pürüzlü borunun yüzeyinde bir oksit tabakası oluşur; bu tabakanın asitleme ile uzaklaştırılması, çelik borunun yüzey kalitesini ve sonraki işlemlerin sorunsuz ilerlemesini sağlamak için gereklidir. Asitleme işleminde genellikle daldırma veya püskürtme için sülfürik asit, hidroklorik asit ve diğer asit çözeltileri kullanılır. Asitleme işleminden sonra, çelik borunun yüzeyinde kalan asitten kaynaklanan korozyonu önlemek için suyla yıkama ve nötrleştirme işlemi gereklidir.
Yağlama (bakır kaplama): Soğuk çekme (haddeleme) sırasında çelik boru ile kalıp arasındaki sürtünmeyi azaltmak, kalıbın kullanım ömrünü ve çelik borunun yüzey kalitesini iyileştirmek için, asitle temizleme işleminden sonra ham borunun yüzeyine motor yağı, grafit emülsiyonu vb. gibi bir yağlayıcı tabaka uygulanması veya bakır kaplama yapılması gereklidir. Yağlama veya bakır kaplama işleminden sonra ham borunun yüzeyi daha pürüzsüz hale gelir, bu da çelik borunun düzgün bir şekilde çekilmesine veya haddelenmesine katkıda bulunur.
Çok aşamalı soğuk çekme (soğuk haddeleme): Yukarıdaki işlemden sonra ham boru soğuk çekme veya soğuk haddeleme işlemine tabi tutulabilir. Soğuk çekme, ham borunun boru çekme kalıbından geçirilerek çelik borunun kademeli olarak inceltilmesi ve uzatılması işlemidir; soğuk haddeleme ise ham borunun soğuk haddeleme değirmeni kullanılarak haddelenmesi ve çelik borunun duvar kalınlığının ve dış çapının azaltılması işlemidir. Soğuk çekme (haddeleme) işleminde genellikle birden fazla işlemden geçmek gerekir ve her bir işlemin deformasyonu, çelik boruda çatlak veya kırık gibi kusurları önlemek için çok büyük olmamalıdır.
Kütük borunun ısıl işlemi: Soğuk çekme (haddeleme) işleminden sonra çelik borunun mekanik özellikleri, ciddi iş sertleşmesi fenomeni nedeniyle kullanım gereksinimlerini karşılamayabilir, bu nedenle ısıl işlem gereklidir. Isıl işlem yöntemleri genellikle su verme ve temperlemeyi içerir. Isıl işlem proses parametreleri ayarlanarak, çelik boru mukavemet, tokluk ve sertlik gibi gerekli mekanik özelliklere sahip olabilir.
Doğrultma: Sıcak haddelenmiş çelik borulara benzer şekilde, soğuk çekme (haddeleme) çelik borular da bükülebilir ve deforme olabilir; çelik borunun düzlüğünün standart gereksinimleri karşılaması için doğrultma işlemi gereklidir. Soğuk çekme (haddeleme) çelik boruların doğrultma yöntemi temelde sıcak haddelenmiş çelik borularla aynıdır, ancak soğuk işlemden sonra çelik borunun yüksek sertliği nedeniyle, doğrultma sırasında daha büyük bir doğrultma kuvveti uygulanması gerekir.
Su basıncı testi (kusur tespiti): Soğuk çekme (haddeleme) çelik boru, doğrultulduktan sonra kalitesini ve güvenliğini sağlamak için su basıncı testine veya tahribatsız teste tabi tutulmalıdır. Test yöntemleri ve gereksinimleri, sıcak haddelenmiş çelik borular için olanlarla aynıdır.
İşaretleme: Muayeneden geçen soğuk çekme (haddeleme) çelik borular, belirtilen gerekliliklere uygun olarak işaretlenir. İşaretleme içeriği, çelik borunun özelliklerini, malzemelerini, üreticilerini, üretim tarihini ve diğer bilgileri içerir.
Depolama: İşaretleme işlemi tamamlandıktan sonra, soğuk çekme (haddeleme) yöntemiyle üretilen 40Cr dikişsiz çelik boru depolanabilir veya sevk edilebilir.
Neden bizi tercih etmelisiniz, avantajlarımız neler?
1. Yüksek Kaliteli Hammadde Tedariği: Şirketimiz her zaman güvenilir tedarikçilerden yüksek kaliteli hammaddeler satın almakta ve hammaddelerin kalitesini sıkı bir şekilde kontrol etmektedir. Demir cevheri ve kok gibi birçok tanınmış hammadde tedarikçisiyle uzun vadeli ve istikrarlı iş birliği ilişkileri kurarak, kullanılan her hammadde partisinin endüstri standartlarını karşılamasını veya hatta aşmasını sağlamış ve yüksek kaliteli çelik üretimi için sağlam bir temel oluşturmuştur.
2. Gelişmiş üretim teknolojisi ve ekipmanları: Gelişmiş üretim süreçlerimiz ve modern üretim ekipmanlarımız sayesinde, çeliğin kimyasal bileşimi, mekanik özellikleri ve boyut hassasiyeti gibi temel göstergeleri doğru bir şekilde kontrol edebiliyoruz. Örneğin, safsızlıkları etkili bir şekilde gidermek ve çeliğin saflığını artırmak için konvertörlü çelik üretimi ile rafinasyon teknolojisini birleştiren gelişmiş çelik üretim teknolojilerini kullanıyoruz; çeliğin kalınlığının homojen ve şeklinin düzenli olmasını sağlamak için yüksek hassasiyetli haddeleme ekipmanlarıyla donatılmış olup, farklı müşterilerin çelik kalitesine ilişkin katı gereksinimlerini karşılıyoruz.
3. Sıkı kalite kontrol sistemi: Hammaddenin girişinden nihai ürünlerin teslimine kadar her aşamayı dikkatlice inceleyen eksiksiz ve sıkı bir kalite kontrol sistemi kurduk. Spektrometreler, üniversal test makineleri, ultrasonik hata dedektörleri vb. gibi gelişmiş test cihazlarıyla donatılmış profesyonel bir kalite kontrol laboratuvarımız bulunmaktadır. Bu laboratuvar, çeliğin kimyasal bileşimini, çekme dayanımını, akma dayanımını, uzamasını, kaynak kalitesini (varsa) ve diğer göstergelerini kapsamlı bir şekilde test edebilmektedir. Sadece sıkı testlerden geçmiş ve nitelikli olan çelik ürünleri piyasaya sürülmekte olup, müşterilerin aldığı her çelik parçasının kaliteli bir ürün olmasını sağlamaktadır.
4. Çok çeşitli malzeme kapsamı: Ürün yelpazemiz zengin ve çeşitlidir; karbon çeliği, alaşımlı çelik, paslanmaz çelik vb. dahil olmak üzere çeşitli yaygın çelik malzemelerini kapsamaktadır. İster bina yapılarında ihtiyaç duyulan sıradan karbon çeliği, ister makine imalatında, otomotiv endüstrisinde ve diğer alanlarda kullanılan yüksek mukavemetli alaşımlı çelik, isterse de son derece yüksek korozyon direnci gereksinimleri olan paslanmaz çelik olsun, müşteriler farklı sektörlerin ve farklı uygulama senaryolarının çeşitli ihtiyaçlarını karşılamak için şirketimizde uygun ürünler bulabilirler.
5. Olağanüstü maliyet etkinliği: Maliyet kontrolüne büyük önem vermiş olsak da, düşük fiyatlar karşılığında ürün kalitesinden asla ödün vermedik. Aksine, yüksek kaliteli ürün kalitesi ve makul fiyatlandırma stratejilerine dayalı olarak müşterilerimize maliyet etkin çelik ürünleri sunuyoruz. Müşterilerimiz çeliğimizi satın aldıklarında, yüksek kaliteli ürün garantisi ve nispeten uygun fiyatlardan yararlanarak gerçek anlamda paralarının karşılığını alırlar.
6. Profesyonel satış ekibi: Çelik ürünlerinin çeşitli performans ve özelliklerini bilen, zengin sektör deneyimine ve iyi iletişim becerilerine sahip profesyonel bir satış ekibimiz var. Müşteri ihtiyaçlarını doğru bir şekilde anlayabilir, müşterilere profesyonel ürün danışmanlığı ve satın alma önerileri sunabilir ve müşterilerin kendileri için en uygun çelik ürünlerini hızlı ve doğru bir şekilde seçmelerine yardımcı olabiliriz.
7. Kusursuz Satış Sonrası Hizmet: Müşteri memnuniyeti için satış sonrası hizmetin öneminin farkındayız, bu nedenle kusursuz bir satış sonrası hizmet sistemi kurduk. Ürün kalite güvencesi ve iade-değişim hizmetleri sunuyoruz. Kalite güvence süresi boyunca, üründe kalite sorunları olması durumunda, müşteriler için iade-değişim işlemlerini derhal gerçekleştiriyoruz; teknik destek ve danışmanlık hizmetleri sunuyor ve müşterilerin çelik kullanım sürecinde karşılaştığı çeşitli sorunlara (uygulama kılavuzu, işleme teknolojisi önerileri vb.) zamanında ve doğru yanıtlar veriyoruz; aynı zamanda iyi lojistik ve teslimat hizmetleri sunuyor, lojistik taşımacılığını takip ediyor ve müşterilere teslimat kabulünde yardımcı oluyoruz; ayrıca müşteri geri bildirimlerini aktif olarak topluyor ve zamanında ele alarak hizmet kalitesini sürekli olarak iyileştiriyoruz.